



Предоставление обучения по очистке оборудования?
2026-02-28
- От теории к практике: почему стандартные программы не работают
- Инструменты и реагенты: что действительно важно знать
- Кейсы и неудачи: самый ценный учебный материал
- Интеграция с другими услугами: почему обучение — это часть системы
- Формат: что работает лучше всего
- Вместо заключения: мысли вслух о качестве
Обучение по очистке оборудования — это не просто лекция о химии. Это про то, как не испортить дорогой теплообменник, когда кажется, что всё делаешь по инструкции. Частая ошибка — считать, что достаточно купить хороший реагент. На деле, 80% проблем — в непонимании физики процесса и особенностей конкретного контура.
От теории к практике: почему стандартные программы не работают
Многие курсы начинаются с классификации загрязнений: органические, неорганические, отложения. Это важно, но на объекте ты видишь не учебный плакат, а смесь всего сразу — скажем, продукты коррозии, накипь и биоплёнку в системе охлаждения. И первое, что должен сделать специалист — не бежать за кислотой, а понять историю объекта. Какая вода использовалась? Были ли ингибиторы? Как часто проводилась промывка? Без этого любое обучение очистке становится абстракцией.
Вот пример из практики. Приехали на ТЭЦ, где регулярно мыли котловые контура соляной кислотой. Результат — чисто, но через полгода снова падение теплопередачи. Оказалось, что кислотная промывка снимала старую накипь, но активно корродировала металл, поверхность становилась шероховатой, и новая накипь откладывалась ещё быстрее. Нам пришлось разрабатывать двухстадийную схему: сначала щелочная обработка для органики и солей жёсткости, потом мягкая комплексообразующая кислота. И это стало ключевым модулем в нашей программе — не ?как лить кислоту?, а ?как оценить риски и подобрать последовательность?.
Часто спрашивают, нужна ли глубокая химическая подготовка операторам. Мой ответ: не как учёному, а как технологу. Он должен понимать, почему, например, для удаления оксидов железа нужен восстановитель, а не просто кислота. И почему температура реагента при этом критична. Иначе получим историю с одного мясокомбината, где при очистке пастеризатора перегрели циркулирующий раствор — выделился хлор, пришлось эвакуировать цех. Риски реальные.
Инструменты и реагенты: что действительно важно знать
Рынок завален средствами: ?универсальный очиститель?, ?суперрастворитель накипи?. На обучении по очистке оборудования мы разбираем не торговые названия, а активные компоненты. Оператор должен уметь прочитать паспорт безопасности и техкарту и задать вопросы: это на основе органических кислот (щавелевая, лимонная) или неорганических (соляная, сульфаминовая)? Есть ли ингибиторы коррозии, ПАВ, пеногасители? Для систем с алюминиевыми деталями, например, фосфорная кислота под запретом — образует нерастворимые фосфаты.
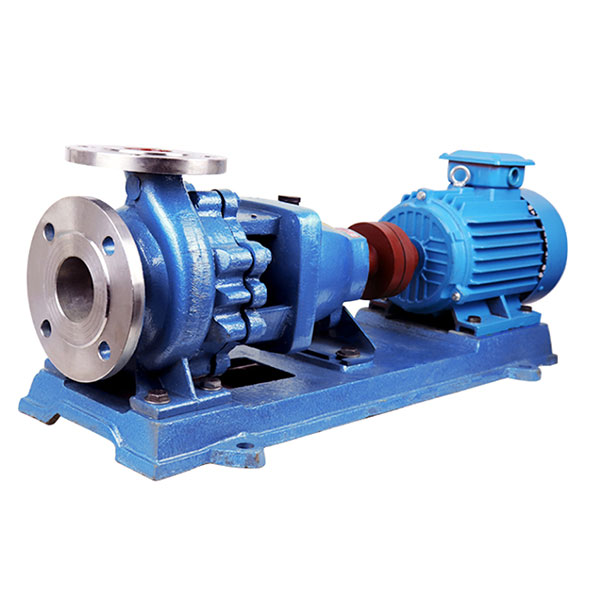
Оборудование для очистки — отдельная тема. Циркуляционные станции, бустеры, фильтры. Часто компании, вроде ООО Куньмин Цзинмэнь Промышленность и Торговля, которая эволюционировала в комплексного поставщика услуг и оборудования, предлагают решения ?под ключ?. Но даже с лучшей станцией можно навредить, если неверно рассчитать скорость потока. Слишком медленно — не будет сдвига отложений со стенок, слишком быстро — риск эрозии труб. Мы всегда включаем в курс практический расчёт: как подобрать насос под длину и диаметр контура.
Ещё один нюанс — контроль процесса. Недостаточно просто залить реагент и ждать. Нужен отбор проб, замеры pH, концентрации железа, кальция. Иногда вижу, как бригада работает ?на глазок? — и результат соответствующий. Поэтому мы учим вести простой журнал: время, параметры, визуальные наблюдения. Это дисциплинирует и даёт материал для анализа в случае неудачи.
Кейсы и неудачи: самый ценный учебный материал
Расскажу о провале, который многому научил. Заказ — очистка пластинчатого теплообменника на молокозаводе. Загрязнения — белково-жировые. По паспорту аппарат — нержавейка. Применили стандартную щелочь с хлорсодержащим окислителем. Всё шло хорошо, пока через час не пошла муть и чёрные хлопья. Оказалось, некоторые паяные соединения в аппарате были из меди. Щёлочь с активным хлором вызвала интенсивную коррозию меди, её соли осадились на нержавейке, и мы получили вторичное, ещё более стойкое загрязнение. Пришлось останавливать процесс, промывать нейтральным раствором и менять тактику. Теперь этот случай — обязательный пункт в обучении: ?Всегда запрашивайте паспорт оборудования и уточняйте материалы ВСЕХ элементов контура?.
А вот удачный пример с котельной. Там была сложная комбинированная система: чугунные секции котлов и медные змеевики водоподогревателя. Нужно было найти реагент, безопасный для обоих металлов. Использовали специальный препарат на основе сульфаминовой кислоты с комплексом ингибиторов — один для чёрных металлов, другой для цветных. Процесс вёл с постоянным контролем по коррозионным образцам. Результат — отличный, и главное, заказчик понял принцип подхода. Теперь их персонал проходит у нас регулярные инструктажи.
Из таких ситуаций рождается понимание, что предоставление обучения — это не передача инструкции, а формирование технологической дисциплины. Нужно, чтобы человек на объекте не боялся остановить процесс, если что-то пошло не так, как в учебном сценарии.
Интеграция с другими услугами: почему обучение — это часть системы
Когда компания, как ООО Куньмин Цзинмэнь, работает по принципу ?под ключ?, включая поставку реагентов и оборудования, обучение становится логичным завершающим звеном. Бессмысленно продать заказчику дорогую циркуляционную станцию и сложный реагент для водоподготовки, если его люди не умеют этим пользоваться. Это как подарить Ferrari без уроков вождения.
На своём сайте kmjmqxs.com они позиционируют себя как комплексного поставщика. И это правильно. Допустим, мы поставили установку для очистки мембран обратного осмоса. Но если оператор не поймёт, как правильно приготовить моющий раствор (важен порядок смешивания, температура), не будет контролировать давление и время циркуляции — мембраны можно убить за одну промывку. Поэтому наше обучение всегда привязано к конкретным поставленным материалам и аппаратуре.
Это же касается и продажи реагентов. Можно написать на этикетке ?добавить 5%?, но если оператор не знает, что это 5% от объёма циркуляционного контура, а не от бака, и как этот объём посчитать — будет перерасход или неэффективность. Мы всегда проводим мини-тренинг при первой поставке химии, даже если это не было отдельно оговорено в контракте. Это вопрос репутации и безопасности.
Формат: что работает лучше всего
Классические двухдневные семинары в учебном центре часто оторваны от реальности. Самый эффективный формат, на мой взгляд — это выездное обучение непосредственно на объекте заказчика. Берём конкретный агрегат, который нужно чистить, разбираем его технологическую схему, вместе рассчитываем параметры промывки, готовим раствор, запускаем процесс. Сразу видны и пробелы в знаниях, и страхи людей.
Обязательный блок — охрана труда. Не общие фразы, а конкретика: какую СИЗ использовать при работе с кислотой (не просто ?перчатки?, а материал — неопрен), как организовать вентиляцию, что делать при разливе реагента. Часто пренебрегают нейтрализаторами — а зря. Держать на площадке запас соды или специальный нейтрализующий состав — must have.
Итогом такого обучения по очистке должен быть не сертификат, а подписанный двумя сторонами протокол о проведении первой промывки под руководством инструктора. Это и отчётность, и подтверждение, что персонал получил практический навык. Потом, конечно, нужны периодические повторные инструктажи — технологии и реагенты обновляются.
Вместо заключения: мысли вслух о качестве
Сейчас много кто предлагает обучение. Иногда кажется, что это просто способ заработать на сертификатах. Но в нашей сфере плохое обучение — это прямой путь к авариям, простоям и порче имущества. Клиент платит не за бумажку, а за уверенность в том, что его оборудование после чистки проработает долго и эффективно.
Поэтому для меня критерий качества — когда после курса к нам перестают звонить с вопросами из серии ?что мы делаем не так??. Звонят с другими вопросами: ?столкнулись с таким-то осадком, думаем применить вот такой подход, как вы считаете??. Это значит, что у людей появилось понимание и способность к анализу. Они перестали быть исполнителями и стали технологами.
И в этом, пожалуй, и есть суть настоящего предоставления обучения по очистке оборудования. Не наполнить головы энциклопедическими знаниями, а дать инструмент для принятия решений в нестандартных условиях, которые на объектах встречаются сплошь и рядом. Всё остальное — вторично.